 EN
พื้นฐานทางเคมีและฟิสิกส์: ไฮโดรไลซิสและน้ำหนักโมเลกุลกำหนดลักษณะของ PVA 2699 และ PVA 1799 อย่างไร
ระดับการไฮโดรไลซิส (98–99% เทียบกับ 87–89%): ผลกระทบต่อความสามารถละลายน้ำ ความสมบูรณ์ของฟิล์ม และความต้านทานต่อความชื้น
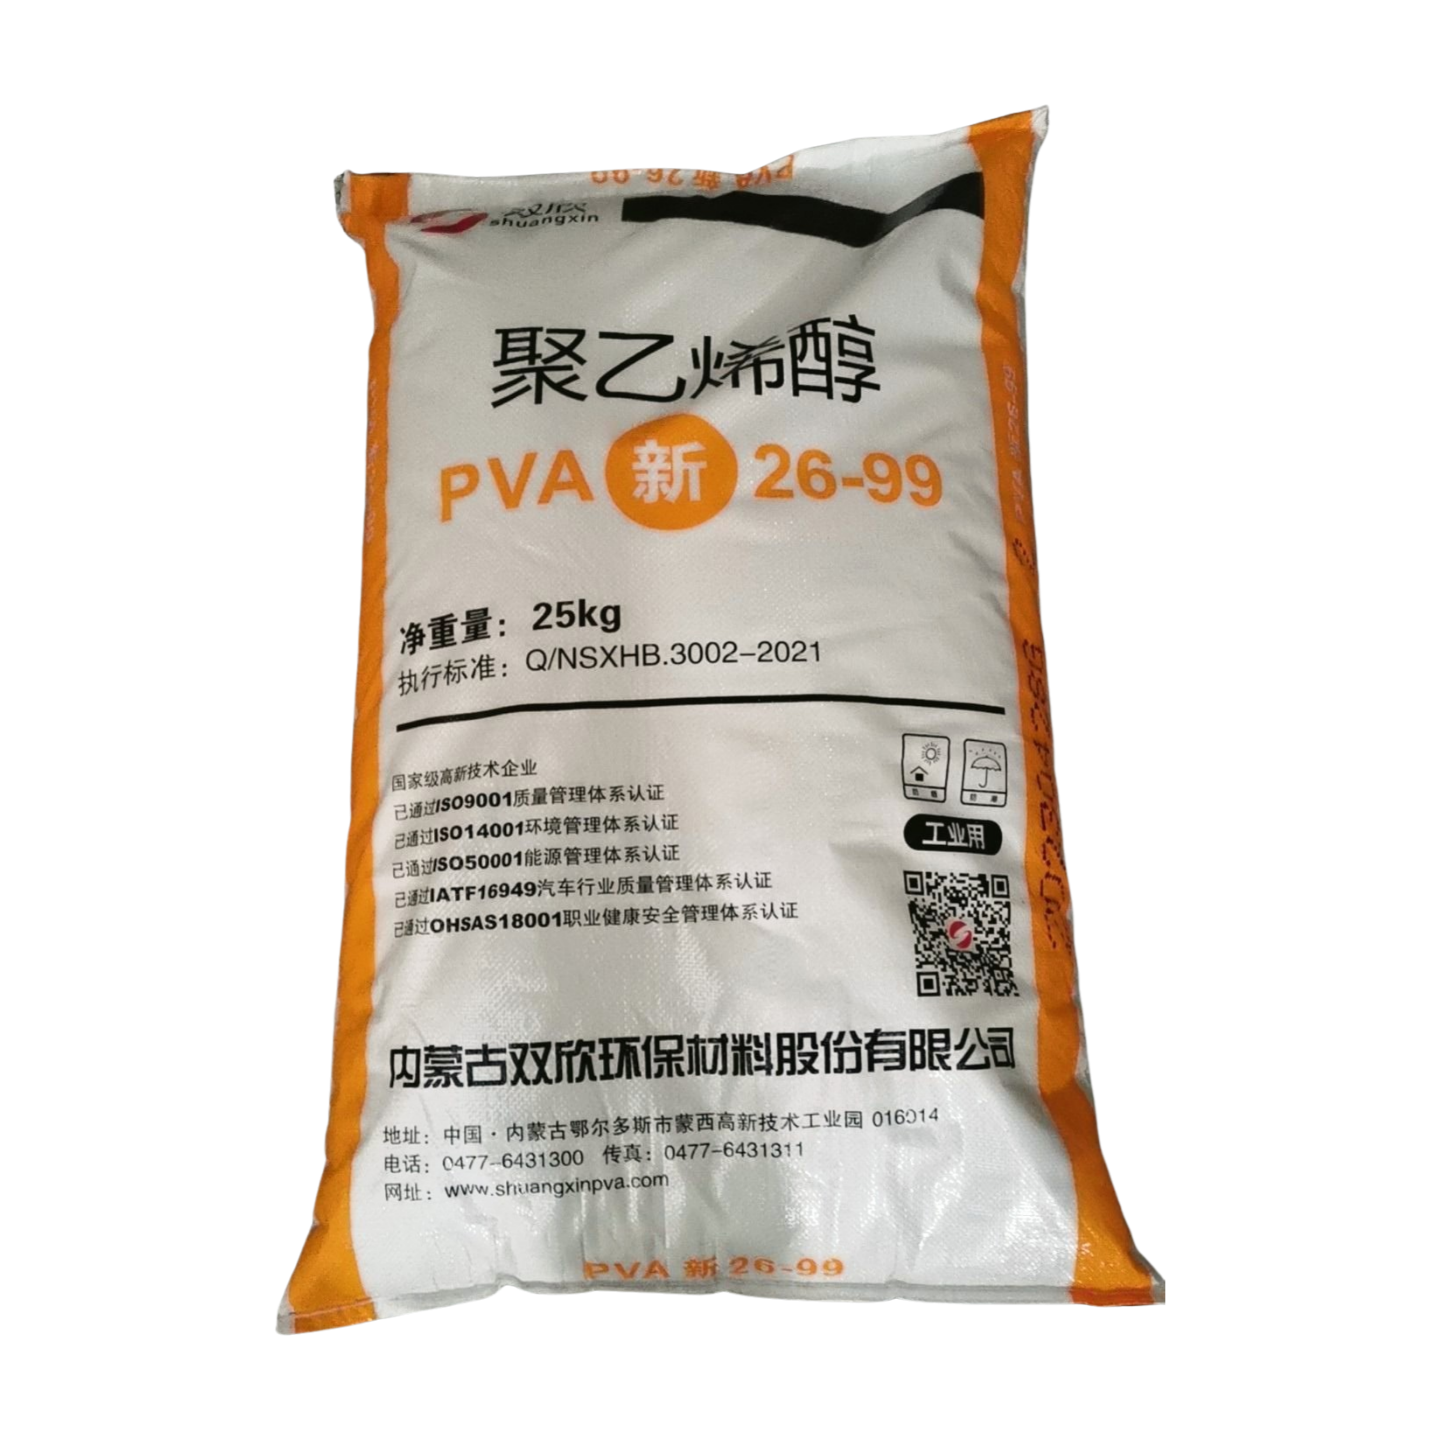
เกรดโพลีไวนิลแอลกอฮอล์ (PVA) สองชนิด คือ 2699 กับ 1799 แยกจากกันได้เป็นหลักโดยระดับการไฮโดรไลซิส ซึ่งหมายถึงสัดส่วนของหมู่อะซิเตตที่ถูกเปลี่ยนไปเป็นหมู่ไฮดรอกซิล PVA 2699 มีระดับการไฮโดรไลซิสอยู่ที่ 98–99% จึงถือว่าผ่านกระบวนการไฮโดรไลซิสเกือบสมบูรณ์ ส่งผลให้ห่วงโซ่พอลิเมอร์มีหมู่ไฮดรอกซิลเรียงตัวแน่นหนา ทำให้เกิดพันธะไฮโดรเจนระหว่างโมเลกุลและภายในโมเลกุลอย่างเข้มข้น โครงสร้างที่ได้จึงมีความเป็นผลึกสูงมาก จึงต้านทานการแทรกซึมของน้ำได้ดี ฟิล์มแห้งที่ได้มีความแข็งแรง แข็งตัว และทนต่อความชื้นได้เยี่ยมยอด อย่างไรก็ตาม การละลายต้องใช้อุณหภูมิสูงกว่าปกติและเวลาผสมนานขึ้น เพราะโมเลกุลน้ำจำเป็นต้องเอาชนะพันธะไฮโดรเจนที่แข็งแรงเหล่านี้
ในทางกลับกัน โพลีไวนิลแอลกอฮอล์เกรดพีวีเอ ๑๗๙๙ ซึ่งผ่านกระบวนการไฮโดรไลซิสจนมีระดับความบริสุทธิ์ ๘๗–๘๙% ยังคงมีหมู่อะซิเตตที่ไม่ทำปฏิกิริยาเหลืออยู่เป็นจำนวนมากรูปแบบของหมู่ข้างที่มีขนาดใหญ่เหล่านี้รบกวนการจัดเรียงตัวของสายพอลิเมอร์และลดระดับความเป็นผลึก ส่งผลให้ปริมาตรว่างภายในเพิ่มขึ้นและสายพอลิเมอร์มีความยืดหยุ่นมากขึ้น ดังนั้น พีวีเอ ๑๗๙๙ จึงละลายได้อย่างรวดเร็วที่อุณหภูมิห้องหรืออุณหภูมิที่สูงกว่าเล็กน้อย ข้อแลกเปลี่ยนที่เกิดขึ้นคือความแข็งแรงของฟิล์มลดลงและมีความไวต่อความชื้นสูงขึ้น สำหรับการใช้งานด้านการยึดติดในอุตสาหกรรม พีวีเอ ๒๖๙๙ ที่มีระดับไฮโดรไลซิสสูงจะให้การยึดเกาะที่ทนทานและต้านทานความชื้นได้ดีบนพื้นผิวเซลลูโลส ในขณะที่พีวีเอ ๑๗๙๙ ที่มีระดับไฮโดรไลซิสต่ำกว่าเหมาะสำหรับงานที่ต้องการการละลายอย่างรวดเร็วและแรงยึดเกาะเริ่มต้นที่สูง แม้ว่าจะยอมรับว่าความสามารถในการต้านทานสภาวะแวดล้อมในระยะยาวจะลดลง
ความแตกต่างของมวลโมเลกุล (๑๔๕,๐๐๐–๑๘๖,๐๐๐ กรัม/โมล เทียบกับ ๔๕,๐๐๐–๖๕,๐๐๐ กรัม/โมล): ผลกระทบต่อความหนืด ความแข็งแรงเชิงรวม และเสถียรภาพภายใต้แรงเฉือน
น้ำหนักโมเลกุลควบคุมพฤติกรรมทางเรโอลอจีและเชิงกลของสารละลายและฟิล์มพีวีเอ พีวีเอ 2699 มีน้ำหนักโมเลกุลสูงอยู่ในช่วง 145,000–186,000 กรัมต่อมอล ส่วนพีวีเอ 1799 มีน้ำหนักโมเลกุลต่ำที่ 45,000–65,000 กรัมต่อมอล ที่ความเข้มข้นของของแข็งเท่ากัน โซ่โมเลกุลที่ยาวกว่าของพีวีเอ 2699 ก่อให้เกิดความหนืดของสารละลายสูงกว่าอย่างมีนัยสำคัญ และมีความหนาแน่นของการพันกันของโซ่สูงขึ้น—ซึ่งส่งผลโดยตรงต่อความแข็งแรงในการยึดเกาะภายในและความต้านทานต่อแรงเครียดเชิงกล ส่งผลให้มีเสถียรภาพต่อแรงเฉือนเหนือกว่า: พันธะยังคงรักษาความสมบูรณ์ภายใต้ภาระแบบไดนามิกในกระบวนการบรรจุภัณฑ์ความเร็วสูง การเคลือบผิวแบบลามิเนต และการแปรรูป
โซ่ที่สั้นกว่าของพีวีเอ 1799 ทำให้ได้สารละลายที่มีความหนืดต่ำ ซึ่งสามารถเปียกผิวของเส้นใยได้อย่างรวดเร็ว แต่สร้างฟิล์มที่มีความแข็งแรงโดยธรรมชาติต่ำกว่า การพันกันที่ลดลงส่งผลให้ความแข็งแรงเชิงรวมต่ำลง และมีแนวโน้มเกิดการไหลช้า (creep) ภายใต้ภาระคงที่มากขึ้น แม้ว่าคุณสมบัตินี้จะเป็นข้อได้เปรียบในด้านความสามารถในการสูบจ่าย ระยะเวลาการแข็งตัวที่สั้น และกระบวนการที่ต้องใช้ความหนืดต่ำขณะนำไปใช้งาน แต่พีวีเอ 1799 ไม่สามารถเทียบเคียงประสิทธิภาพของพีวีเอ 2699 ได้ในกรณีที่ต้องการความสมบูรณ์ของโครงสร้างในระยะยาวและความต้านทานต่อการเปลี่ยนรูปภายใต้แรงเฉือน
ประสิทธิภาพในการยึดติดในงานอุตสาหกรรมจริง
ความแข็งแรงในการยึดติดและความต้านทานต่อการลอกออกบนพื้นผิวที่ทำจากเซลลูโลส (กระดาษลูกฟูก กระดาษลูกฟูกแบบหลายชั้น และกระดาษเคลือบคัรฟท์)
การไฮโดรไลซิสเกือบสมบูรณ์ของพีวีเอ 2699 (ร้อยละ 98–99) ทำให้ผิวมีหมู่ไฮดรอกซิลสูง ซึ่งสามารถสร้างพันธะไฮโดรเจนที่แข็งแรงกับเส้นใยเซลลูโลส บนกระดาษไลเนอร์คราฟต์ ความต้านทานการลอกออก (peel adhesion) สูงกว่า 2.5 นิวตันต่อเซนติเมตร — ดีกว่าพีวีเอ 1799 อย่างน้อยร้อยละ 30 ในการทดสอบเปรียบเทียบตามมาตรฐาน TAPPI T-815 ฟิล์มที่หนาแน่นและมีโครงสร้างผลึกสูงจำกัดการดูดซับความชื้นไว้ไม่เกินร้อยละ 12 หลังจากทิ้งไว้ 24 ชั่วโมงที่ความชื้นสัมพัทธ์ร้อยละ 90 เมื่อเทียบกับเกรดที่มีอัตราการไฮโดรไลซิสต่ำกว่าซึ่งดูดซับความชื้นได้มากกว่าร้อยละ 20 บนกระดาษลูกฟูกและกระดาษแข็ง การผสมผสานระหว่างอัตราการไฮโดรไลซิสสูงกับมวลโมเลกุลสูง (ประมาณ 150,000 กรัมต่อมอล) ให้สมดุลระหว่างคุณสมบัติการยึดเกาะแบบเหนียว (tack) กับความยืดหยุ่น (elastic) ซึ่งป้องกันการแตกร้าวของกาวขณะกระดาษถูกโค้งงอ ในการทดลองจริงบนกระดาษไลเนอร์รีไซเคิล พบการขาดแบบเชื่อมโยงภายใน (cohesive failure) — คือเส้นใยกระดาษฉีกขาด แทนที่จะเกิดการแยกชั้น (delamination) — ภายในเวลาเพียง 0.5 วินาทีหลังการกดอัด จึงมั่นใจได้ว่าจะมีความแข็งแรงในการจัดการทันทีบนสายการผลิตแบบความเร็วสูง
ระยะเวลาที่กาวยังคงเปิดรับการใช้งาน (Open Time), ความเร็วในการตั้งตัว (Set Speed), และเสถียรภาพต่อความร้อน สำหรับการเคลือบลามิเนตบรรจุภัณฑ์และการปิดกล่องแบบความเร็วสูง
ที่ความเข้มข้นของของแข็ง 4–6% ความหนืดของพีวีเอ 2699 ยืดเวลาเปิด (open time) ออกเป็น 5–8 วินาทีภายใต้สภาวะแวดล้อมปกติ ซึ่งช่วยให้สามารถจัดตำแหน่งหัวฉีดได้อย่างแม่นยำระหว่างการเคลือบแบบม้วน (roll-coating) หรือการอัดรีด (extrusion) แม้ระยะเวลาก่อนยึดเกาะ (tack phase) จะยาวขึ้นเล็กน้อย แต่อัตราการตั้งตัว (set speed) ยังคงอยู่ในระดับที่แข่งขันได้: หยดน้ำกาวขนาดเส้นผ่านศูนย์กลาง 3 มม. บนแผ่นกระดาษเคลือบดินเหนียว (clay-coated board) จะบรรลุความแข็งแรงเฉือนสูงสุด 80% ภายใน 1.2 วินาทีหลังจากถูกกดผ่านลูกกลิ้ง (nip pressure) ตามผลการวัดแบบเรียลไทม์ด้วยเลเซอร์สเปเคิล (laser speckle) ที่สำคัญมากคือ ฟิล์มของพีวีเอ 2699 ยังคงรักษาความสมบูรณ์ไว้ได้จนถึงอุณหภูมิ 120°ซ. โดยไม่เกิดการไหม้ (charring) ซึ่งเป็นข้อได้เปรียบที่สำคัญในการเชื่อมต่อแบบคาเลนเดอร์ร้อน (heated calender lamination) ในการปิดกล่องบรรจุภัณฑ์แบบต่อเนื่อง (continuous carton sealing) ความเสถียรทางความร้อนนี้ช่วยลดเวลาหยุดเครื่อง (downtime) อันเนื่องจากการแห้งผิวของกาว (adhesive skinning) ลง 40% เมื่อเทียบกับทางเลือกอื่นที่ใช้พลาสติกไลเซอร์เป็นส่วนประกอบหลัก จึงให้การยึดเกาะที่เชื่อถือได้ และต้านทานการยกตัวของขอบ (edge lift) หรือการลอกออก (peel-back) ระหว่างกระบวนการห่อหด (shrink-wrapping) ขั้นตอนต่อไป
ความเข้ากันได้ในการประมวลผล: การปรับแต่งการใช้งานพีวีเอ 2699 สำหรับระบบเคลือบแบบม้วน ระบบพ่น และระบบอัดรีด
พฤติกรรมความหนืดที่ความเข้มข้นของของแข็ง 4–6%: ผลกระทบต่อความสามารถในการสูบจ่าย ความสามารถในการพ่นให้เป็นฝอย (atomization) และการเกิดฟิล์มอย่างสม่ำเสมอ
น้ำหนักโมเลกุลสูงของพีวีเอ 2699 (145,000–186,000 กรัม/โมล) และการไฮโดรไลซิสเกือบสมบูรณ์ ส่งผลให้ได้สารละลายที่มีความหนืดสูงแม้ที่ความเข้มข้นของของแข็งต่ำ ที่ความเข้มข้นเชิงอุตสาหกรรมทั่วไป 4–6% ความหนืดของมันทำให้การสูบจ่ายด้วยปั๊มแบบทั่วไปเป็นเรื่องยาก จึงจำเป็นต้องใช้ปั๊มแบบย้ายปริมาตรบวก หรือระบบจ่ายของเหลวด้วยความร้อนเพื่อให้การไหลสม่ำเสมอ ในงานพ่น ความละเอียดสูงของการกระจายละอองต้องอาศัยหัวพ่นแบบแอร์เลสที่ช่วยด้วยอากาศ พร้อมควบคุมการไหลแบบปั่นป่วนอย่างแม่นยำ เพื่อลดความแปรผันของขนาดหยดน้ำและให้การเคลือบสม่ำเสมอ สำหรับกระบวนการเคลือบด้วยลูกกลิ้งและกระบวนการฉีดผ่านช่องแคบ (slot-die extrusion) คุณสมบัติการไหลที่เสถียรเป็นสิ่งจำเป็นต่อการสร้างฟิล์มที่ปราศจากข้อบกพร่อง ผู้ปฏิบัติงานจึงต้องปรับแรงกดระหว่างลูกกลิ้ง (roller nip pressure) และระยะห่างของช่องฉีด (die gap) ให้เหมาะสมเพื่อป้องกันการเกิดรอยเส้นหรือความแปรผันของความหนา ขณะเดียวกัน การให้ความร้อนล่วงหน้าแก่สารละลายถึงอุณหภูมิ 40–50 องศาเซลเซียส จะลดความหนืดลงได้สูงสุด 40% โดยไม่กระทบต่อประสิทธิภาพการยึดเกาะ ทำให้สามารถสร้างฟิล์มบางได้อย่างเชื่อถือได้บนแพลตฟอร์มความเร็วสูงหลากหลายประเภท
การนำพีวีเอ 2699 มาใช้อย่างมีกลยุทธ์: การวิเคราะห์ต้นทุน-ผลประโยชน์ และความพร้อมของห่วงโซ่อุปทาน
การประเมินคุณค่าของพีวีเอ 2699 โดยพิจารณาเพียงราคาต่อหน่วยนั้น มองข้ามมูลค่าเชิงระบบของมันไป แม้ว่าต้นทุนวัตถุดิบจะสูงกว่าพีวีเอที่ผ่านการไฮโดรไลซิสบางส่วนถึง 8–12% แต่ความเสถียรต่อความร้อน การเกิดคาร์บอนตกค้างน้อยมาก และอายุการใช้งานก่อนแข็งตัว (pot life) ที่ยาวนานขึ้น ล้วนช่วยลดความถี่ในการทำความสะอาดอุปกรณ์และของเสียระหว่างการใช้งาน—ส่งผลให้ต้นทุนรวมต่อการใช้งานจริงลดลงได้สูงสุดถึง 15% ตามรายงานการเปรียบเทียบมาตรฐานของสมาคมกาวและสารยึดติดปี 2023 ตารางเปรียบเทียบต้นทุนกับมูลค่าอย่างกระชับแสดงให้เห็นถึงการเปลี่ยนแปลงในการดำเนินงาน:
| องค์ประกอบต้นทุน/มูลค่า | พีวีเอที่ผ่านการไฮโดรไลซิสบางส่วน (ฐานเปรียบเทียบ) | ผลกระทบจากพีวีเอ 2699 |
|---|---|---|
| วัตถุดิบ (ต่อกิโลกรัม) | $X | 1.08–1.12 เท่าของราคาฐาน |
| ของเสียระหว่างการใช้งาน | สูญเสีย 4–7% จากเศษเจล | สูญเสียน้อยกว่าหรือเท่ากับ 2% |
| การหยุดสายการผลิต | ทำความสะอาด 3–5 ครั้งต่อเดือน | 1 รอบต่อเดือน |
| ลูกค้าส่งคืน (การยึดเกาะล้มเหลว) | 0.8–1.2% | ≤ 0.3% |
| ความเสี่ยงต่อภาพลักษณ์แบรนด์ | ปานกลาง | ต่ำ |
ความพร้อมของห่วงโซ่อุปทานขึ้นอยู่กับการจัดหาวัตถุดิบจากผู้ผลิตที่ได้รับรองมาตรฐาน ISO สองแหล่ง และการตรวจสอบความสม่ำเสมอของความหนืดและน้ำหนักโมเลกุลระหว่างแต่ละล็อต (145,000–186,000 กรัม/โมล) การรักษาระดับสต๊อกสำรองไว้ 6–8 สัปดาห์ช่วยบรรเทาข้อจำกัดด้านกำลังการผลิตตามฤดูกาล ขณะที่การประเมินผู้จัดจำหน่ายทางเลือกก่อนล่วงหน้าช่วยลดความเสี่ยงด้านระยะเวลาการจัดส่ง ด้วยกฎระเบียบระดับโลกที่เข้มงวดขึ้นเกี่ยวกับการปล่อยสาร VOC และพลาสติกใช้ครั้งเดียวทิ้ง คุณสมบัติไม่มี VOC เลยและย่อยสลายได้ตามธรรมชาติของ PVA 2699 ทำให้มั่นใจได้ว่าจะสอดคล้องกับข้อกำหนดในอนาคต—หลีกเลี่ยงค่าใช้จ่ายในการปรับสูตรใหม่ซึ่งประเมินไว้ที่ 4–7% ของงบประมาณการวิจัยและพัฒนาประจำปีสำหรับผู้แปลงรูปบรรจุภัณฑ์ ตามผลสำรวจวัสดุปี 2024 ของแมคคินซีย์
คำถามที่พบบ่อย
ความแตกต่างหลักระหว่าง PVA 2699 กับ PVA 1799 คืออะไร
ความแตกต่างที่สำคัญอยู่ที่ระดับของการไฮโดรไลซิสและน้ำหนักโมเลกุล พีวีเอ 2699 มีการไฮโดรไลซิสเกือบสมบูรณ์ (98–99%) และมีน้ำหนักโมเลกุลสูง (145,000–186,000 กรัม/โมล) จึงมีความต้านทานต่อน้ำได้ดีกว่าและทนทานยิ่งขึ้น ส่วนพีวีเอ 1799 มีระดับการไฮโดรไลซิสต่ำกว่า (87–89%) และน้ำหนักโมเลกุลต่ำกว่า (45,000–65,000 กรัม/โมล) ทำให้ละลายเร็วกว่า แต่มีความต้านทานต่อความชื้นและความเครียดเชิงกลต่ำกว่า
เกรดพีวีเอใดเหมาะสำหรับการใช้งานด้านการยึดติดในอุตสาหกรรมมากกว่ากัน
พีวีเอ 2699 เหมาะสมกว่าสำหรับการยึดติดในอุตสาหกรรม เนื่องจากมีระดับการไฮโดรไลซิสและน้ำหนักโมเลกุลสูง จึงให้การยึดติดที่ทนทานและต้านทานความชื้นได้ดี ส่วนพีวีเอ 1799 เหมาะสำหรับการใช้งานที่ต้องการการละลายอย่างรวดเร็วและแรงยึดเกาะเริ่มต้นสูง แต่มีความทนทานในระยะยาวต่ำกว่า
น้ำหนักโมเลกุลมีผลต่อประสิทธิภาพของพีวีเอเหล่านี้อย่างไร
น้ำหนักโมเลกุลมีผลต่อความหนืดและความแข็งแรงของฟิล์ม โพลีไวนิลแอลกอฮอล์ (PVA) ที่มีน้ำหนักโมเลกุลสูง (2699) มีความหนืดสูงกว่า ความแข็งแรงเชิงรวมสูงกว่า และเสถียรภาพต่อแรงเฉือนดีกว่า ในขณะที่ PVA ที่มีน้ำหนักโมเลกุลต่ำ (1799) ให้การเปียกผิวเร็วกว่าและใช้งานง่ายกว่า แต่ได้ฟิล์มที่อ่อนแอกว่า
ต้องปรับเปลี่ยนกระบวนการผลิตอย่างไรบ้างสำหรับ PVA 2699
สารละลาย PVA 2699 อาจต้องใช้ความร้อนล่วงหน้าเพื่อลดความหนืด ปั๊มแบบขับเคลื่อนด้วยการแทนที่ปริมาตรอย่างแม่นยำเพื่อให้การไหลสม่ำเสมอ และหัวพ่นแบบแอร์แอสซิสเท็ดแอร์เลสเพื่อให้เกิดการกระจายตัวอย่างสม่ำเสมอในงานพ่น
PVA 2699 เป็นมิตรต่อสิ่งแวดล้อมหรือไม่
ใช่ PVA 2699 สามารถย่อยสลายได้ตามธรรมชาติและไม่มีสาร VOC เลย จึงสอดคล้องกับข้อกำหนดด้านสิ่งแวดล้อมระดับโลกที่เข้มงวดขึ้นเรื่อย ๆ
สารบัญ
- พื้นฐานทางเคมีและฟิสิกส์: ไฮโดรไลซิสและน้ำหนักโมเลกุลกำหนดลักษณะของ PVA 2699 และ PVA 1799 อย่างไร
-
ประสิทธิภาพในการยึดติดในงานอุตสาหกรรมจริง
- ความแข็งแรงในการยึดติดและความต้านทานต่อการลอกออกบนพื้นผิวที่ทำจากเซลลูโลส (กระดาษลูกฟูก กระดาษลูกฟูกแบบหลายชั้น และกระดาษเคลือบคัรฟท์)
- ระยะเวลาที่กาวยังคงเปิดรับการใช้งาน (Open Time), ความเร็วในการตั้งตัว (Set Speed), และเสถียรภาพต่อความร้อน สำหรับการเคลือบลามิเนตบรรจุภัณฑ์และการปิดกล่องแบบความเร็วสูง
- ความเข้ากันได้ในการประมวลผล: การปรับแต่งการใช้งานพีวีเอ 2699 สำหรับระบบเคลือบแบบม้วน ระบบพ่น และระบบอัดรีด
- การนำพีวีเอ 2699 มาใช้อย่างมีกลยุทธ์: การวิเคราะห์ต้นทุน-ผลประโยชน์ และความพร้อมของห่วงโซ่อุปทาน
- คำถามที่พบบ่อย